



By Mike Chen, Termelési igazgató | Több mint 12 év gumigyártásban |LinkedIn
Főbb tanulságok
- Egyetlen XCJ-G600 henger 20–40 másodpercenként megmunkál egy 15 kg-os köteget – 8 órás műszakonként több mint 1300 adatgazdag ciklus áll már rendelkezésre az IoT-rögzítéshez.
- A kriogén villanyszűrő egységek −150 °C-ig terjedő hőmérsékleten, 20–70 fordulat/perc hengersebességgel működnek, és mindkét változó naplózása közvetlenül nitrogénveszteséget és szigetelés-elsodródást okoz.
- Mivel a csatlakoztatott gépek korán jelzik a folyamatbeli eltéréseket, a prediktív karbantartás jellemzően 30 percnél rövidebb ütemezett beavatkozásokká alakítja a nem tervezett leállásokat (ezek tipikus értékek ügyfélprojektjeinkből).
- Az utólagos beszerelés jobb, mint a csere: az inverteres berendezések, mint például a 7,5 kW-os XCJ-G600, általában érzékelőkkel és egy edge gateway-jel csatlakoztathatók új eszközök vásárlása helyett.
A legtöbb gyártó, amellyel dolgozunk, már rendelkezik olyan villanyszűrő berendezéssel, amely gépi szinten intelligens, gyári szinten pedig teljesen csendes. A vezérlő ismeri a henger sebességét; a kezelő ismeri a tétel súlyát; a minőségbiztosítási csapat ismeri a selejtarányt – de senki sem köti össze a hármat. Pontosan ezt a hiányosságot hivatottak megoldani a mesterséges intelligencia és az IoT projektek.
Ez a cikk elmagyarázza, hogy mit jelent valójában az integráció egy lelassuló folyamat kontextusában, mely adatpontokat érdemes először összekapcsolni, és egy szakaszos ütemtervet mutat be, amely a kis és közepes méretű gumigyárak számára működik a hiperskálájú intelligens gyárak helyett.
Mit jelent valójában a mesterséges intelligencia és az IoT egy felvillanó fényviszonyok közötti átalakulásban?
A dolgok internete (IoT) az ipari berendezések hálózathoz csatlakoztatásának gyakorlata, amelynek célja a működési adatok gyűjtése, tárolása és áttekintése; a mesterséges intelligencia (MI) az a szoftverréteg, amely mintákat talál az adatokban, és döntéseket javasol vagy hajt végre.A flashelés során a kettő párosával működik: az IoT szolgáltatja a nyers jelet, a mesterséges intelligencia pedig a jelet cselekvéssé alakítja – lelassít egy hengert, jelzi a kopott szíjat, vagy karanténba helyez egy gyanús tételt a kiszállítás előtt.
Érdemes egy sorjázó gépet elsősorban adatforrásként, másodsorban pedig sorjázószerszámként elképzelni. Minden mechanikus sorjázó ciklus és minden -120 °C alatti kriogén üzem nyomon követhető ujjlenyomatot hoz létre a sebességről, az időről, a hőmérsékletről és a terhelésről. Miután ezeket az ujjlenyomatokat tároltuk, azok a kérdések, amelyekhez korábban egy folyamatmérnöknek kellett egy teljes műszakot a henger mellett állnia – „mikor kezdtek el egyre rövidebbek lenni a ciklusidők?” –, tíz másodperces irányítópult-lekérdezéssé válnak.
Melyik deflash adatpontokat érdemes először csatlakoztatni?
Kezdjük azzal a négy változóval, amelyek már meghatározzák a villanásmentesítés minőségét: ciklusidő, hengersebesség, folyamathőmérséklet és adagterhelés.Minden gépen léteznek, megváltoznak, ha valami rosszul megy, és közvetlenül a termék eredményeihez kapcsolódnak. Az alábbi táblázat minden változót valós berendezésértékekkel és az általuk elérhető optimalizálással párosít.
| Adatpont | Tipikus berendezésérték | Mit csinál vele a mesterséges intelligencia? |
|---|---|---|
| Ciklusidő | 20–40 s kötegenként (XCJ-G600, 15 kg terhelés) | Észleli az elsodródást, amely a minőség romlása előtt jelzi a penge kopását vagy a hajtás kifáradását |
| Görgő sebessége | 20–70 RPM (kriogén leválasztó egység) | Összehasonlítja a sebességbeállításokat a felületminőséggel, hogy ajánlást adjon a legjobb fordulatszámra összetételenként |
| Folyamatos hőmérséklet | Akár −150 °C-ig is | Jelzi a szigetelési veszteségeket és a nitrogén túlfogyasztást, amelyek csak a naplózott hűtési görbékben láthatók. |
| Kötegelt betöltés | 80 literes henger, kb. 15–20 kg | Azonosítja az alulterhelést, ami pazarolja a ciklusokat, és a túlterhelést, ami növeli a selejtarányokat |
A berendezés értékei a következő forrásból származnak:XCJ-G600 termékoldalés afolyékony nitrogénes kriogén leválasztó gép specifikációi.
Mivel a kriogén ridegedés a hőmérséklet és az idő közötti versenyfutás, a naplózott hűtési görbék a kriogén gyártósorok legértékesebb adatkészletei.Egy olyan futtatás, amely 8 perc helyett 5 perc alatt éri el a célridegedést, a ciklusidő 37%-át megtakarítja – ez a megtakarítás egy stopperórán láthatatlan, de az adatokban egyértelműen látszik.
Hogyan változtatja meg a prediktív karbantartás a Deflashing Economicst?
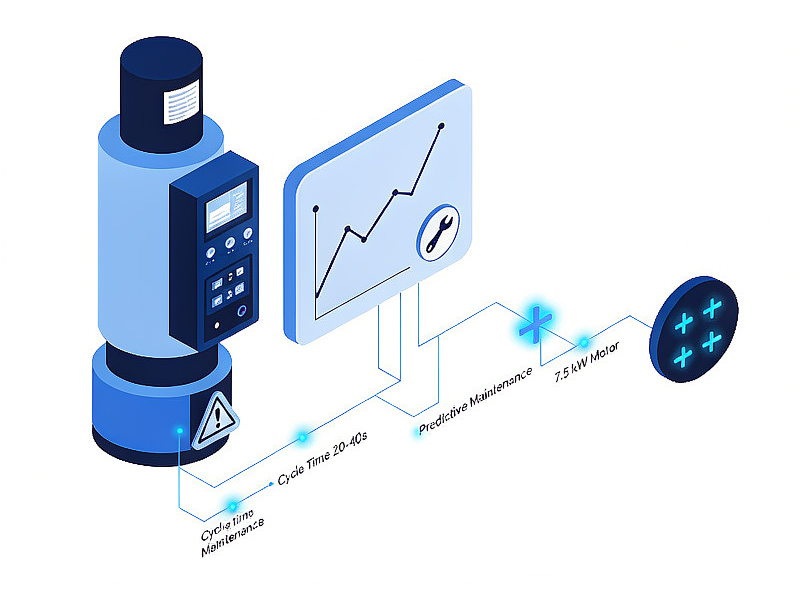
A prediktív karbantartás trendadatokat – növekvő ciklusidők, motoráram-ingadozások, hőmérséklet-instabilitás – használ fel a szervizelés ütemezéséhez egy alkatrész meghibásodása előtt, ahelyett, hogy azt követően tenné.A gazdasági különbség szembetűnő: egy műszak közben meghibásodott hajtómotor leállítja a gyártósort, felborítja az ütemtervet, és selejtezhet egy teljes folyamatban lévő tételt, míg egy két héttel korábban azonosított tervezett csere a műszakok között történik.
Tapasztalataink szerint az ügyfelek üzemeiben a leválasztó sorok támogatása során a hálózatba kapcsolt monitorozás jellemzően negyedévente három-öt beavatkozást igénylő folyamateltolódást tár fel egyetlen gépen – leggyakrabban fokozatos ciklusidő-hosszabbítást és inkonzisztens kriogén hűtést –, és mindegyik 30 percen belül ütemezett időablakon belül kijavítható (tipikus értékek ügyfélprojektjeinkből; a pontos számok a keverékkeveréktől és a műszakmintától függően változnak).Mivel az olyan gépeken lévő 7,5 kW-os inverter, mint az XCJ-G600, már digitálisan jelzi a motor terhelését, az ilyen szintű felügyelet belépési költsége egy átjáró és konfiguráció, nem pedig új hardver.
Van egy megfelelőségi szempont is. A növények tanúsítvánnyal rendelkeznek.ISO 9001folyamatos fejlesztés bemutatását kérik; a gépparaméterek tételenkénti adatnaplója az egyik legtisztább bizonyíték, amelyet az auditor elfogad.
Hol illeszkedik a gépi látás a minőségi ciklusba?
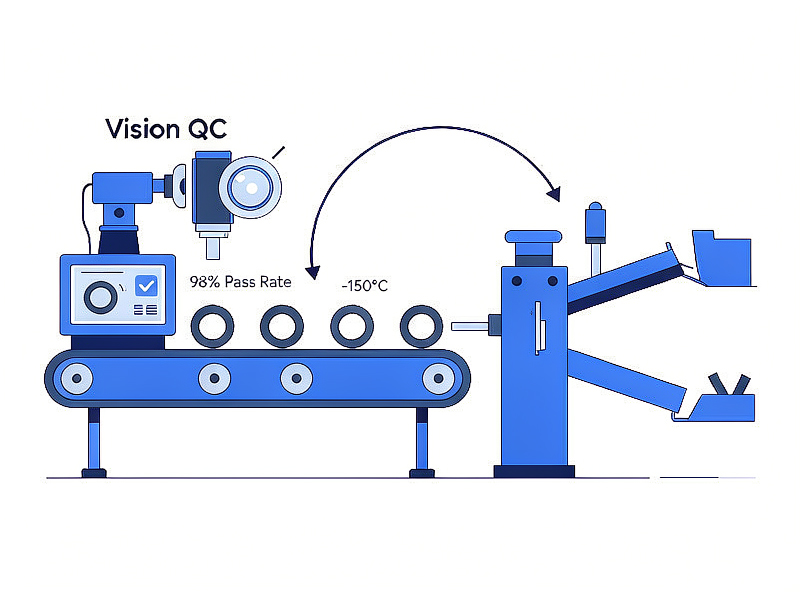
A gépi látás lezárja azt a kört, amelyet a szenzoradatok önmagukban nyitva hagynak: a kamerák megvizsgálják a villanásmentesített alkatrészeket, és a mesterséges intelligencia réteg minden selejtet visszakövet a pontos ciklusig, sebességig és hőmérsékletig, amely létrehozta azt.Ez a minőségellenőrzést a visszapillantó nézetből kormányzási beavatkozássá alakítja.
A gyakorlati lánc így néz ki: az alkatrészek elhagyják a villanyszűrő hengert, áthaladnak egy vizuális ellenőrzésen, amely jelzi a maradék villanást, és a tiszta alkatrészek továbbhaladnak egygumielválasztó gépamely szétválogatja a jó minőségű termékeket a vágóhulladékból. Amikor a vizuális rendszer selejtcsoportot naplóz, a mesterséges intelligencia összehasonlítja az időbélyegeket a hordóadatokkal, és megválaszolja a fontos kérdést: rossz keverékről, rossz hengersebességről vagy a specifikációnál 2 kg-mal nagyobb mennyiségről volt szó?
A kriogén gyártósorok profitálnak a legtöbbet ebből a párosításból. A kriogén leválasztás stabil paraméterek mellett 98% feletti késztermék-áteresztési arányt ér el, így még egy kis logaritmikus eltérést – egy 10 °C-kal melegebb hűtési görbét az alapértéknél – is érdemes észrevenni, mielőtt az három hozampontot veszítene.
Hogyan néz ki egy reális integrációs ütemterv?
A legtöbb gumigyár számára a működőképes megközelítés három fázisból áll: csatlakoztatás, elemzés, majd optimalizálás – ebben a sorrendben, először az egyik gépen, majd a teljes gyártósoron.Az Ipar 4.0 projektekben leggyakrabban előforduló hibalehetőség az, hogy a döntéseket még az adatok rendelkezésre állása előtt automatizálni próbálják.
- Csatlakoztasson egy gépet, és határozza meg az alapvonalat.Telepítsen egy edge gateway-t egyetlen deflashing egységre – a legújabb, leginkább inverteresre –, és naplózza a ciklusidőt, a sebességet, a hőmérsékletet és a terhelést 60 napig változatlanul, így a „normális” állapotot méri, nem pedig feltételezi.
- Elemzés a minőségi eredmények alapján.Egyesítsd a gép adatait az ellenőrzésből származó elutasítási rekordokkal, és hagyd, hogy az MI réteg (vagy egy jó táblázatkezelő, őszintén szólva) keressen összefüggéseket a paraméter-eltolódás és a minőségi események között.
- Optimalizáljon zárt hurkú riasztásokkal.Állítson be riasztási küszöbértékeket az alapértékekből, irányítsa azokat az operátorok telefonjaira vagy az üzem irányítópultjára, és csak ezután fontolja meg az automatikus paraméterkorrekciót – azt a lépést, amely a legnagyobb irányítást igényli, és a legkevésbé sürgős.
Kezd azzal a géppel, amelyik a legjobban fáj
Ne a legújabb gépeddel kezdd. Kezd azzal, amelyik a legtöbb túlórát, a legtöbb átdolgozást vagy a legkínosabb ügyfélbeszélgetéseket okozza – ott térül meg a leggyorsabban a csatlakoztatott adatok haszna.
Mik az őszinte korlátok?
A mesterséges intelligencia és az IoT nem fog megoldani egy instabil folyamatot, egy elkopott hordót vagy egy rosszul specifikált öntőformát – csupán gyorsabban és pontosabban jelentik ezeket a problémákat.Az integráció felerősíti a jó folyamatirányítást, de nem helyettesíti azt.
Két további figyelmeztetés a projektünkben szerzett tapasztalatainkból. Először is, a kis összetett sorozatok vékony adatokat generálnak: egy 300 cikluson, azonos méretű O-gyűrűn betanított MI-modell nem fog tisztán átmenni egy 40 darabos, rövid szériás alkatrészből álló családra, ezért az elvárásokat termékmixenként kell meghatározni. Másodszor, a csatlakoztathatóságnak van egy biztonsági felülete – útmutatás, például a gyártási kiberbiztonsági források, amelyeket a ... publikált.NISTérdemes elolvasni, mielőtt egy átjáró élesbe kerül.Mivel egy deflashing cella ritkán rendelkezik internetkapcsolattal, egy megfelelően szegmentált gyári hálózat mérsékelt szinten tartja a többletkockázatot, de a „szerény” nem „nulla”, és figyelembe kell venni.
Konklúzió: Kapcsold össze a már meglévő adataidat
A gumivillám-eltávolítás szokatlanul jól alkalmazható a mesterséges intelligencia és az IoT integrációjában, egyetlen egyszerű okból: a gépek már eleve pontosan szabályozott, számszerűsíthető változókon működnek. Egy 15 kg-os adag, egy 20–40 másodperces ciklus, egy −150 °C-os felső hőmérséklet, egy 20–70 fordulat/perc hengerlési tartomány – ezek olyan adatpontok, amelyek gyűjtésre várnak, és mindegyik minőségi információt hordoz.
Ha a következő berendezésberuházást tervezi, válasszon olyan gépeket, amelyek vezérlői tisztán hozzáférhetővé teszik az adatokat. Fedezze fel ateljes gumileválasztó gép választéka Xiamen Xingchangjia-tól, vagy küldje el nekünk alkatrészrajzait és tervezett kimenetét – mérnöki csapatunk javaslatot tesz egy villámhárító konfigurációra, az üzem automatizálási szintjéhez illeszkedő csatlakozási lehetőségekkel.
Kapcsolódó berendezésekre vonatkozó információk
•XCJ-G600 szupermodell gumileválasztó gép— 600 mm-es henger, 7,5 kW-os inverteres hajtás, 20–40 másodperces ciklusidő.
•Folyékony nitrogénes kriogén leválasztó gép— −150 °C-os üzemidő, 20–70 fordulat/perc hengerlés, 8 percnél rövidebb ciklusok.
•Gumi szeparátor gép— a lemezelt alkatrészek és a vágóhulladék automatizált válogatása zárt hurkú minőségellenőrzéshez.
•Gumi villámtalanító gép kategória— teljes termékpaletta specifikációkkal együtt.
Gyakran ismételt kérdések: MI és IoT a gumivillanás elleni védelemben
Xiamen Xingchangjia Nem Szabványos Automatizálási Berendezések Kft.
Floor1, Building 13, Huli Industrial Park, Meixidao, Tongan, Xiamen Kína
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Közzétéve: 2026. szeptember | Utolsó ellenőrzés: 2026. szeptember
Közzététel ideje: 2026. szeptember 8.